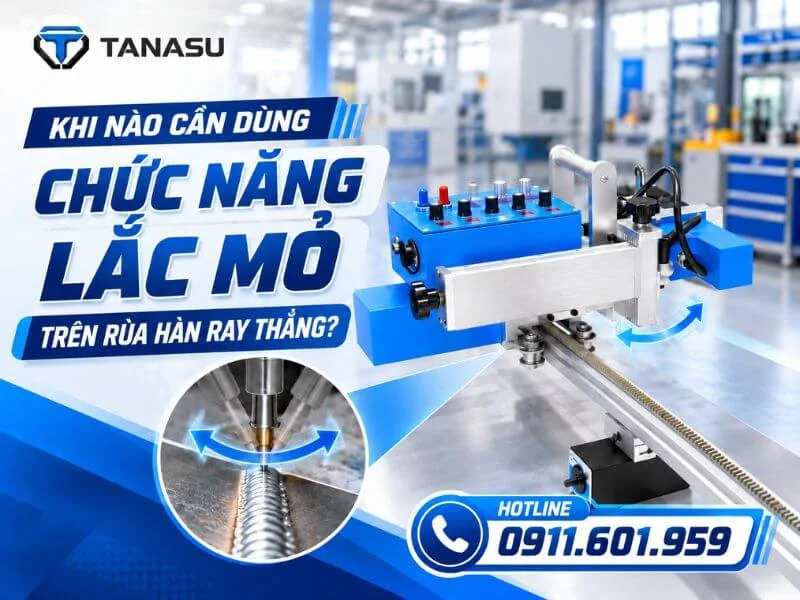
Rùa hàn ray thẳng mang mỏ di chuyển dọc theo tuyến ray với tốc độ đã thiết lập. Đối với những mối hàn hẹp hoặc chỉ yêu cầu một đường chạy thẳng, người vận hành có thể không cần sử dụng thêm chuyển động dao động ngang.
Tuy nhiên, một số mối nối có vùng hàn rộng hoặc quy trình yêu cầu mỏ quét qua lại giữa hai phía. Khi đó, Chức năng lắc mỏ trên rùa hàn ray thẳng hỗ trợ tạo chuyển động ngang cho đầu mỏ trong khi thân rùa vẫn tiếp tục di chuyển về phía trước.

Khi Nào Cần Dùng Chức Năng Lắc Mỏ Trên Rùa Hàn Ray Thẳng?
Không nên mặc định rằng rùa có bộ lắc thì đường hàn nào cũng phải bật chức năng này.
Việc sử dụng còn phụ thuộc vào hình dạng mối nối, bề rộng vùng hàn, phương pháp hàn và quy trình hàn đang áp dụng.
Nếu cài đặt chưa phù hợp, biên độ, tốc độ lắc hoặc thời gian dừng mép có thể làm thay đổi quỹ đạo mỏ và cách nhiệt được phân bố trên phôi.
Bài viết dưới đây sẽ giúp xưởng xác định khi nào cần dùng lắc mỏ, trường hợp nào chỉ nên chạy thẳng và những thông số cần kiểm tra trước khi kích hoạt hồ quang.
Chức Năng Lắc Mỏ Trên Rùa Hàn Ray Thẳng Có Tác Dụng Gì?
Ở chế độ thông thường, thân rùa di chuyển dọc theo tuyến ray và đưa mỏ hàn tiến theo hướng đã được căn chỉnh.

Chức Năng Lắc Mỏ Trên Rùa Hàn Ray Thẳng Có Tác Dụng Gì?
Khi kích hoạt bộ lắc, mỏ đồng thời chuyển động qua lại theo phương ngang trong khi thân máy vẫn tiếp tục chạy về phía trước.
Có thể hiểu đơn giản: rùa tạo chuyển động dọc, còn bộ lắc tạo chuyển động ngang cho mỏ hàn. Sự kết hợp này giúp đầu mỏ quét qua một vùng rộng hơn so với khi chỉ di chuyển theo một đường thẳng.
Tùy cấu hình điều khiển của từng model, người vận hành có thể điều chỉnh một số thông số như:
- Biên độ lắc.
- Tốc độ dao động.
- Vị trí tâm dao động.
- Thời gian dừng ở hai mép.
- Tốc độ di chuyển của thân rùa.
Mục đích chính của Chức năng lắc mỏ trên rùa hàn ray thẳng là hỗ trợ tạo quỹ đạo weaving khi quy trình yêu cầu mỏ quét ngang.
Bộ lắc không tự xác định vùng hàn và cũng không tự bảo đảm chất lượng mối hàn. Người vận hành vẫn phải căn đúng tâm, chọn phạm vi dao động phù hợp và phối hợp các thông số với quy trình hàn đang áp dụng.
Những Trường Hợp Nào Cần Sử Dụng Chế Độ Lắc Mỏ?
Chức năng lắc mỏ trên rùa hàn ray thẳng nên được cân nhắc khi quy trình yêu cầu đầu mỏ di chuyển qua lại theo phương ngang thay vì chỉ chạy thẳng.
Nhu cầu này thường liên quan đến bề rộng vùng hàn, hình dạng mối nối và phạm vi mỏ cần quét trong quá trình hàn.
Tuy nhiên, không thể chỉ dựa vào chiều dày phôi hoặc độ rộng của rãnh để kết luận phải bật bộ lắc.
Xưởng có thể lựa chọn hàn nhiều đường thẳng hoặc sử dụng weaving tùy theo quy trình hàn, phương pháp hàn và yêu cầu của sản phẩm.
Lắc Mỏ Giúp Mở Rộng Vùng Quét Với Rãnh Hàn Rộng Ra Sao?
Với một số rãnh vát rộng, một đường chạy thẳng có thể không bao phủ hết vùng cần tác động trong một lượt. Khi bật chế độ lắc, đầu mỏ quét qua lại giữa hai phía trong khi thân rùa vẫn tiến dọc theo đường hàn.
Chuyển động này giúp mở rộng phạm vi quét của hồ quang so với chế độ chỉ chạy thẳng. Biên độ và tâm dao động phải được căn sao cho đầu mỏ vẫn nằm trong vùng hàn yêu cầu, không quét quá xa khỏi rãnh hoặc tiến gần các chi tiết xung quanh.
Lắc mỏ không đồng nghĩa rãnh rộng sẽ được điền đầy chỉ trong một lượt. Số lớp và số đường hàn vẫn phụ thuộc vào chiều dày vật liệu, hình dạng rãnh, lượng kim loại cần đắp và quy trình hàn đang áp dụng.
Mối Hàn Góc Khi Nào Cần Dao Động Ngang?
Nhiều mối hàn góc có thể thực hiện bằng một đường chạy thẳng. Dao động ngang chỉ nên được cân nhắc khi quy trình yêu cầu vùng quét rộng hơn hoặc cần mỏ di chuyển có kiểm soát giữa hai phía của mối nối.
Khi thiết lập, tâm dao động cần được căn theo vị trí mối hàn góc. Nếu tâm bị lệch, mỏ có thể quét nhiều về một phía và không duy trì được quỹ đạo mong muốn ở phía còn lại.
Biên độ cũng không nên đặt theo cảm tính. Cần chạy thử không hồ quang để kiểm tra đầu mỏ có nằm trong vùng làm việc, giữ được khoảng cách với phôi và không va vào đồ gá trong suốt hành trình hay không.
Thời Gian Dừng Mép Ảnh Hưởng Gì Đến Vùng Biên Mối Hàn?
Một số bộ điều khiển cho phép cài đặt thời gian đầu mỏ dừng ngắn tại hai mép trước khi đổi hướng. Thông số này thường được gọi là thời gian dừng biên hoặc dwell time.
Thời gian dừng mép làm thay đổi khoảng thời gian hồ quang tác động tại hai phía của vùng hàn. Nếu cài đặt chưa phù hợp, nhiệt và lượng kim loại đắp tại vùng biên cũng có thể thay đổi.
Không nên cho rằng chỉ cần tăng thời gian dừng mép là có thể xử lý lỗi lẹm cạnh. Hiện tượng này còn liên quan đến dòng điện, điện áp, tốc độ di chuyển, chiều dài hồ quang, góc mỏ và hình dạng mối nối.
Khi xuất hiện sai lệch, cần kiểm tra toàn bộ thông số theo quy trình hàn thay vì chỉ điều chỉnh riêng dwell time.
Đường Hàn Nào Cũng Cần Bật Chức Năng Dao Động Ngang?
Không phải đường hàn nào cũng cần bật Chức năng lắc mỏ trên rùa hàn ray thẳng. Bộ lắc chỉ nên được sử dụng khi hình dạng mối nối và quy trình hàn yêu cầu đầu mỏ quét qua lại.
Với đường hàn hẹp hoặc quy trình chỉ yêu cầu mỏ di chuyển thẳng, việc bật dao động có thể không cần thiết.

Đường Hàn Nào Cũng Cần Bật Chức Năng Dao Động Ngang?
Khi dao động được kích hoạt, đầu mỏ phải đi qua quãng đường lớn hơn so với chuyển động thẳng. Điều này làm thay đổi quỹ đạo, thời gian hồ quang tác động và cách nhiệt được phân bố trên phôi.
Nếu biên độ hoặc tốc độ lắc không phù hợp, mỏ có thể quét ra ngoài vùng hàn hoặc lưu lại quá lâu tại một vị trí.
Xưởng có thể xác định sơ bộ theo nguyên tắc:
- Vùng hàn không cần mở rộng: ưu tiên cho mỏ chạy thẳng.
- Quy trình yêu cầu weaving: cân nhắc bật chức năng lắc mỏ.
- Chưa xác định được quỹ đạo phù hợp: kiểm tra quy trình hàn và chạy thử trước khi hàn.
Nếu bộ điều khiển của model GÁ HÀN SÀI GÒN cho phép tắt dao động, rùa vẫn có thể vận hành ở chế độ chỉ di chuyển tịnh tiến. Vì vậy, không nên bật Chức năng lắc mỏ trên rùa hàn ray thẳng chỉ vì máy có sẵn bộ lắc.
Thiết Lập Lắc Mỏ Trên Rùa Hàn Cần Chú Ý Điều Gì?
Khi đã xác định cần sử dụng Chức năng lắc mỏ trên rùa hàn ray thẳng, người vận hành không nên bật bộ lắc rồi bắt đầu hàn ngay.
Trước tiên cần kiểm tra sự phối hợp giữa tốc độ di chuyển của thân rùa, tốc độ lắc, biên độ, tâm dao động và thời gian dừng mép nếu bộ điều khiển có hỗ trợ.
Cần kiểm tra sự phối hợp giữa tốc độ di chuyển của thân rùa, tốc độ lắc, biên độ, tâm dao động và thời gian dừng mép nếu bộ điều khiển có hỗ trợ.
Các thông số phải được thiết lập theo hình dạng mối nối, vùng hàn cần bao phủ và quy trình hàn đang áp dụng. Không có một bộ thông số chung phù hợp với mọi loại phôi hoặc đường hàn.

Thiết Lập Lắc Mỏ Trên Rùa Hàn Cần Chú Ý Điều Gì?
Tốc Độ Lắc Và Tốc Độ Tịnh Tiến Phối Hợp Thế Nào?
Tốc độ tịnh tiến là tốc độ thân rùa di chuyển dọc theo ray. Tốc độ lắc là tốc độ đầu mỏ di chuyển qua lại theo phương ngang. Hai chuyển động diễn ra đồng thời nhưng đảm nhiệm những chức năng khác nhau.
Nếu thân rùa tiến nhanh trong khi mỏ lắc chậm, khoảng cách giữa các chu kỳ dao động theo chiều dài đường hàn sẽ tăng. Ngược lại, nếu thân rùa tiến chậm hoặc mỏ dao động nhanh hơn, quỹ đạo lắc sẽ dày hơn trên cùng một đoạn hàn.
Vì vậy, khi thay đổi một trong hai tốc độ, người vận hành cần kiểm tra lại quỹ đạo tổng thể của đầu mỏ.
Với phương pháp rùa hàn mig sử dụng máy hàn MIG/MAG, tốc độ di chuyển còn phải phối hợp với tốc độ cấp dây, dòng điện, điện áp và góc đặt mỏ theo quy trình hàn.
Cách thiết lập phù hợp là cài thông số ban đầu theo quy trình, sau đó chạy thử không hồ quang để quan sát quỹ đạo trước khi thực hiện hàn thử.
Biên Độ Lắc Và Tâm Dao Động Được Điều Chỉnh Ra Sao?
Biên độ lắc quyết định phạm vi mỏ quét sang hai phía. Biên độ quá lớn có thể khiến đầu mỏ đi ra ngoài vùng hàn hoặc tiến gần phôi, đồ gá và các chi tiết xung quanh. Nếu biên độ quá nhỏ, vùng quét có thể không đáp ứng yêu cầu của quy trình.
Tâm dao động là vị trí trung tâm của quỹ đạo lắc. Nếu tâm này không nằm đúng trên đường hàn, toàn bộ vùng quét sẽ lệch sang một phía dù biên độ đã được cài đặt phù hợp.
Khi chạy thử, cần kiểm tra:
- Tâm dao động có nằm đúng vị trí mối nối không.
- Hai mép dao động có nằm trong vùng hàn yêu cầu không.
- Đầu mỏ có nguy cơ va vào phôi hoặc đồ gá không.
- Khoảng cách giữa mỏ và phôi có thay đổi bất thường không.
- Bó cáp có tạo lực kéo làm lệch cụm mỏ không.
Sau mỗi lần thay đổi vị trí tâm hoặc biên độ, nên chạy thử lại toàn bộ hành trình. Chỉ kích hoạt hồ quang khi quỹ đạo của chức năng lắc mỏ trên rùa hàn ray thẳng đã phù hợp với vùng làm việc.
Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Có Dao Động Mỏ Thế Nào?
Trên rùa hàn GÁ HÀN SÀI GÒN có tích hợp bộ lắc, cụm dao động tạo chuyển động qua lại theo phương ngang cho mỏ hàn.
Đồng thời, thân rùa vẫn di chuyển dọc theo ray với tốc độ đã thiết lập. Hai chuyển động phối hợp để hình thành quỹ đạo weaving trên vùng hàn.

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Có Dao Động Mỏ Thế Nào?
Tùy model và bộ điều khiển, người vận hành có thể điều chỉnh một số chức năng như:
- Tốc độ di chuyển của thân rùa.
- Tốc độ dao động của mỏ.
- Biên độ lắc sang hai phía.
- Vị trí tâm dao động.
- Thời gian dừng tại từng mép.
Các chức năng và phạm vi điều chỉnh cụ thể cần được đối chiếu theo đúng cấu hình GÁ HÀN SÀI GÒN đang sử dụng. Không nên lấy thông số của một model áp dụng cho toàn bộ dòng rùa hàn ray thẳng.
Trước khi lựa chọn, xưởng nên xác định hình dạng mối nối, phạm vi cần quét, phương pháp hàn và yêu cầu weaving trong quy trình hàn.
Nếu công việc chỉ cần mỏ chạy thẳng, có thể cân nhắc cấu hình không lắc hoặc tắt dao động nếu bộ điều khiển cho phép.
Khách hàng có thể gửi hình ảnh phôi, bản vẽ và yêu cầu đường hàn cho GÁ HÀN SÀI GÒN để đối chiếu cấu hình phù hợp trước khi lựa chọn.
Những Câu Hỏi Thường Gặp Về Chức Năng Lắc Mỏ Rùa Hàn
Rùa Hàn Cơ Bản Có Thể Nâng Cấp Gắn Thêm Bộ Lắc Mỏ Không?
Khả năng nâng cấp phụ thuộc vào đúng model rùa hàn. Không nên mặc định mọi máy chỉ chạy thẳng đều có thể mua thêm bộ lắc và lắp trực tiếp.
Trước khi nâng cấp, cần kiểm tra:
- Kết cấu tay gá có đủ vị trí lắp bộ lắc không.
- Cụm gá có chịu được khối lượng bổ sung không.
- Nguồn điện và bộ điều khiển có tương thích không.
- Bộ lắc có thể phối hợp với chuyển động của thân rùa không.
- Bó cáp có đủ khoảng di chuyển khi mỏ dao động không.
Nếu nhà sản xuất chưa xác nhận khả năng tương thích, xưởng không nên tự thay đổi kết cấu hoặc đấu nối bộ điều khiển.
Trường hợp thường xuyên thực hiện đường hàn cần weaving, nên xác định nhu cầu từ đầu để lựa chọn cấu hình rùa hàn ray thẳng GÁ HÀN SÀI GÒN có bộ lắc phù hợp.
Làm Sao Để Kiểm Tra Quỹ Đạo Lắc Mỏ Trước Khi Hàn?
Trước khi sử dụng Chức năng lắc mỏ trên rùa hàn ray thẳng để hàn chính thức, nên cho hệ thống chạy thử khi chưa kích hoạt hồ quang.
Nếu model có chế độ Non-Welding hoặc chức năng chạy thử tương đương, người vận hành có thể quan sát đồng thời chuyển động dọc của thân rùa và dao động ngang của đầu mỏ.
Trong quá trình chạy thử, cần kiểm tra:
- Tâm dao động có nằm đúng vị trí đường hàn không.
- Hai mép dao động có nằm trong vùng làm việc không.
- Khoảng cách giữa mỏ và phôi có thay đổi bất thường không.
- Đầu mỏ có nguy cơ va vào phôi hoặc đồ gá không.
- Bó cáp có bị kéo căng, xoắn hoặc mắc vào kết cấu không.
- Quỹ đạo có duy trì ổn định từ đầu đến cuối tuyến ray không.
Không nên chỉ kiểm tra tại điểm xuất phát. Mỏ có thể đúng tâm ở đầu ray nhưng dần lệch khi thân rùa di chuyển nếu ray chưa được căn song song, cụm gá bị rơ hoặc bó cáp tạo lực kéo. Sau khi quỹ đạo phù hợp, xưởng mới thực hiện hàn thử theo quy trình hàn.
Tổng Kết
Chức năng lắc mỏ trên rùa hàn ray thẳng phù hợp khi quy trình yêu cầu đầu mỏ dao động ngang hoặc cần mở rộng vùng quét so với một đường chạy thẳng. Nếu mối hàn không cần weaving, người vận hành có thể ưu tiên chế độ tịnh tiến để việc thiết lập đơn giản hơn.
Khi sử dụng bộ lắc, cần phối hợp tốc độ dao động với tốc độ di chuyển của thân rùa, đồng thời căn đúng biên độ, tâm lắc và thời gian dừng mép nếu bộ điều khiển có hỗ trợ. Không có một bộ thông số cố định áp dụng cho mọi loại phôi và mối nối.
Trước khi hàn, nên chạy thử không hồ quang trên toàn bộ hành trình để kiểm tra vùng quét, khoảng cách mỏ – phôi, nguy cơ va chạm và đường đi của bó cáp.
Nếu chưa xác định công việc có cần bộ lắc hay không, xưởng nên đối chiếu hình dạng mối nối và quy trình hàn trước khi lựa chọn cấu hình rùa hàn ray thẳng GÁ HÀN SÀI GÒN.
Hotline/Zalo: 093.808.1959
Website: gahan.vn