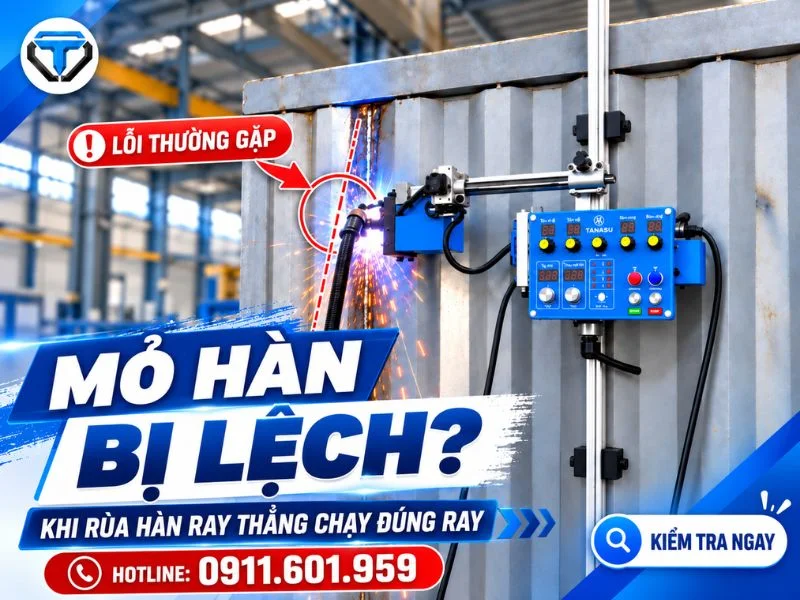
Trong quá trình vận hành, có trường hợp Mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray. Thân máy vẫn di chuyển ổn định, nhưng vị trí tương đối giữa đầu mỏ và vùng hàn lại thay đổi, đặc biệt trên những hành trình dài.

Mỏ Hàn Bị Lệch Khi Rùa Hàn Ray Thẳng Chạy Đúng Ray?
Hiện tượng này chưa đủ để kết luận động cơ hoặc cơ cấu truyền động của rùa hàn bị lỗi. Nguyên nhân có thể nằm ở hướng lắp ray, khoảng cách từ ray đến đường nối, cụm gá mỏ chưa được khóa chặt, tay gá vươn quá xa hoặc bó cáp tạo lực kéo. Với máy GÁ HÀN SÀI GÒN có bộ lắc mỏ, tâm dao động và biên độ lắc cũng cần được kiểm tra.
Để xử lý đúng, người vận hành nên dừng hàn và kiểm tra lần lượt theo thứ tự: tuyến ray – cụm gá mỏ – bó cáp – bộ lắc – chạy thử không hồ quang. Bài viết dưới đây sẽ hướng dẫn từng bước nhằm xác định nguyên nhân trước khi tiếp tục vận hành.
Tại Sao Rùa Vẫn Di Chuyển Nhưng Mỏ Hàn Lại Lệch Mối Nối?
Trên rùa hàn ray thẳng, thân máy và cụm gá mỏ thực hiện hai nhiệm vụ khác nhau. Thân rùa di chuyển theo tuyến ray, còn đầu mỏ được giữ tại vị trí do người vận hành căn chỉnh trước khi hàn. Vì vậy, rùa chạy đúng ray không đồng nghĩa mỏ hàn luôn bám chính xác theo mối nối.

Tại Sao Rùa Vẫn Di Chuyển Nhưng Mỏ Hàn Lại Lệch Mối Nối?
Nếu hệ thống không được trang bị chức năng dò đường hàn hoặc bám mép tự động, thiết bị sẽ không tự nhận biết khi đầu mỏ lệch khỏi vị trí cần hàn. Thân rùa vẫn tiếp tục chạy theo ray dù khoảng cách giữa mỏ và đường nối đang thay đổi.
Hiện tượng này thường liên quan đến một hoặc nhiều yếu tố:
- Ray được đặt lệch góc so với đường hàn.
- Khoảng cách từ ray đến mối nối không đồng nhất.
- Cụm thanh trượt hoặc ngàm kẹp mỏ chưa được khóa chặt.
- Tay gá vươn quá xa, làm giảm độ cứng của cụm mỏ.
- Bó cáp bị căng hoặc mắc vào kết cấu và tạo lực kéo.
- Tâm dao động hoặc biên độ lắc chưa được đặt phù hợp.
Khi Mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray, không nên vội tháo hộp truyền động hoặc kết luận thân máy bị hỏng. Xưởng nên dừng hàn và kiểm tra lần lượt tuyến ray, cụm gá mỏ, bó cáp và bộ lắc trước khi xem xét các nguyên nhân cơ khí bên trong.
Cách Kiểm Tra Ray Có Được Căn Đúng Theo Đường Hàn Không?
Khi mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray, người vận hành cần kiểm tra hướng của tuyến ray so với tâm đường hàn trên toàn bộ hành trình.
Không nên chỉ quan sát bằng mắt tại vị trí xuất phát vì một sai lệch góc nhỏ có thể khiến mỏ lệch rõ hơn khi rùa di chuyển về cuối ray.
Trước khi đo, cần tắt chức năng kích hàn và giữ ray ở trạng thái chưa khóa hoàn toàn để có thể điều chỉnh. Sau khi xác nhận vị trí phù hợp, mới khóa chặt các đế giữ và chạy thử lại toàn tuyến.

Cách Kiểm Tra Ray Có Được Căn Đúng Theo Đường Hàn Không?
Khoảng Cách Từ Ray Đến Đường Nối Có Đồng Nhất Không?
Chọn một cạnh hoặc điểm cố định trên ray làm mốc tham chiếu, sau đó đo khoảng cách từ mốc này đến tâm đường nối tại ít nhất ba vị trí:
- Đầu hành trình.
- Giữa hành trình.
- Cuối hành trình.
Nếu các khoảng cách chênh lệch rõ rệt, ray có thể đang đặt lệch góc so với đường hàn. Khi thân rùa tiến về phía trước, đầu mỏ vẫn đi theo ray nhưng sẽ dần rời khỏi vị trí mối nối.
Cần điều chỉnh lại ray cho đến khi khoảng cách tại các điểm đo tương đối đồng nhất. Với hệ ray nối dài, nên kiểm tra thêm từng điểm tiếp giáp để tránh tình trạng hai đoạn ray không cùng phương hoặc không nằm trên cùng mặt phẳng.
Sau khi khóa đế từ hoặc cơ cấu giữ ray, cần đo lại vì thao tác khóa có thể làm vị trí tuyến ray thay đổi nhẹ nếu bề mặt phôi không đủ phẳng.
Khoảng Không Gian Của Cụm Mỏ Có Đủ Dư Địa Tinh Chỉnh?
Vị trí đặt ray phải nằm trong phạm vi làm việc của cụm gá mỏ. Sau khi đưa đầu mỏ đến đường nối, các thanh trượt nên còn một phần hành trình để người vận hành điều chỉnh theo phương ngang, phương đứng và góc đặt mỏ.
Nếu tay gá phải vươn gần hết hành trình mới tiếp cận được vùng hàn, cụm mỏ sẽ khó tinh chỉnh và dễ chịu ảnh hưởng từ rung động hoặc lực kéo của bó cáp. Tay đòn càng vươn xa, mô-men tác động lên các khớp khóa và ngàm kẹp càng tăng.
Xưởng nên kiểm tra các điểm sau:
- Đầu mỏ có tiếp cận đúng đường nối mà không kéo hết thanh trượt hay không.
- Cụm mỏ còn khoảng điều chỉnh sau khi ray đã được khóa chưa.
- Tay gá có va vào phôi, đế từ hoặc thân rùa trong hành trình không.
- Mỏ có duy trì được góc và khoảng cách làm việc cần thiết không.
Nếu cụm gá đã sử dụng gần hết hành trình, nên xem xét đặt lại ray ở vị trí phù hợp hơn. Sau khi căn xong, cho rùa chạy thử không hồ quang từ đầu đến cuối tuyến để xác nhận mỏ vẫn bám đúng đường nối.
Sự Ổn Định Của Cụm Mỏ Hàn Và Tác Động Của Bó Cáp
Nếu xảy ra tình trạng Mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray, xưởng cần kiểm tra tiếp cụm gá mỏ và bó cáp phía sau. Một khớp khóa bị lỏng hoặc lực kéo từ dây dẫn đều có thể làm đầu mỏ dịch chuyển dù thân máy vẫn bám đúng tuyến ray.

Sự Ổn Định Của Cụm Mỏ Hàn Và Tác Động Của Bó Cáp
Một khớp khóa bị lỏng hoặc lực kéo từ dây dẫn đều có thể làm đầu mỏ dịch chuyển dù thân máy vẫn chạy ổn định trên ray.
Việc kiểm tra phải được thực hiện khi máy đã dừng hoàn toàn và hồ quang đã tắt. Không nên dùng tay giữ hoặc chỉnh cụm mỏ trong khi thiết bị đang di chuyển.
Cụm Thanh Trượt Và Ngàm Kẹp Mỏ Đã Được Khóa Chặt?
Cụm gá mỏ thường có các thanh trượt và khớp điều chỉnh để thay đổi chiều cao, khoảng cách cũng như góc đặt mỏ. Sau khi căn chỉnh, tất cả tay vặn, chốt khóa và ngàm kẹp phải được siết đúng theo cấu tạo của thiết bị.
Nếu một điểm khóa chưa chắc, rung động trong quá trình rùa hàn GÁ HÀN SÀI GÒN di chuyển có thể làm cụm mỏ dịch chuyển dần.
Người vận hành nên kiểm tra lần lượt:
- Thanh trượt ngang và dọc có còn độ rơ không.
- Tay vặn hoặc chốt khóa đã được siết đúng chưa.
- Ngàm kẹp có giữ chặt thân mỏ không.
- Mỏ có bị xoay hoặc trượt trong ngàm không.
- Tay gá có đang vươn quá xa không.
- Cụm mỏ có va vào phôi hoặc kết cấu xung quanh không.
Sau khi khóa lại, có thể dùng lực nhẹ để kiểm tra đầu mỏ có còn dịch chuyển bất thường hay không. Không nên siết quá mức nếu cơ cấu khóa hoặc thân mỏ có chi tiết dễ biến dạng. Nếu cụm gá vẫn rơ sau khi đã khóa đúng, cần dừng vận hành và kiểm tra tình trạng khớp, ren siết hoặc ngàm kẹp của đúng model.
Bó Cáp Mỏ Hàn Có Đang Tạo Lực Kéo Lên Rùa Hàn Ray Thẳng?
Bó cáp mỏ hàn MIG/MAG thường gồm cáp điện, ống dẫn khí và ruột dẫn dây hàn. Khi rùa hàn ray thẳng di chuyển, toàn bộ bó cáp phải đi theo máy mà không bị kéo căng, xoắn hoặc mắc vào vật cản.
Nếu dây bị giữ lại tại một vị trí, lực kéo có thể truyền lên ngàm kẹp, tay gá hoặc thân máy. Dấu hiệu thường gặp là mỏ chỉ bắt đầu lệch khi máy đi gần cuối hành trình hoặc cụm mỏ rung theo từng lần cáp bị vướng.
Khi chạy thử, cần quan sát:
- Bó cáp có đủ độ chùng trên toàn tuyến không.
- Cáp có bị mắc vào cạnh thép, gân tăng cứng hoặc đồ gá không.
- Dây có kéo ngược thân rùa khi máy đi xa dần không.
- Bán kính uốn của bó cáp có bị gấp quá mức không.
- Cáp có cọ vào ray hoặc cơ cấu truyền động không.
Nếu phát hiện lực kéo, cần dừng máy và bố trí lại đường dây. Với hành trình dài, xưởng có thể sử dụng giá đỡ hoặc cơ cấu dẫn cáp phù hợp để giảm tải cho cụm mỏ. Sau khi sắp xếp lại, nên chạy thử toàn bộ hành trình khi chưa kích hoạt hồ quang để xác nhận đầu mỏ không còn bị kéo lệch.
Thông Số Lắc Mỏ Có Phải Nguyên Nhân Gây Lệch Tâm?
Với rùa hàn ray thẳng tích hợp bộ lắc, vị trí đầu mỏ không chỉ phụ thuộc vào hướng đặt ray mà còn chịu ảnh hưởng từ tâm dao động và biên độ lắc. Nếu hai thông số này được cài đặt chưa phù hợp, mỏ có thể quét lệch sang một bên dù thân máy vẫn chạy đúng theo ray.

Thông Số Lắc Mỏ Có Phải Nguyên Nhân Gây Lệch Tâm?
Trước khi điều chỉnh, người vận hành nên tắt chức năng kích hàn và cho bộ lắc chạy thử. Nếu rùa không có bộ lắc mỏ, có thể bỏ qua nhóm kiểm tra này và tập trung vào ray, cụm gá mỏ cùng bó cáp.
Tâm Dao Động Đã Được Căn Giữa Đường Hàn?
Tâm dao động là vị trí trung tâm mà đầu mỏ quét qua lại. Khi tâm này không trùng với tâm đường hàn, toàn bộ vùng lắc sẽ lệch sang một phía. Một mép có thể được quét quá xa, trong khi mép còn lại không được mỏ tiếp cận đúng vị trí.
Để kiểm tra, hãy cho bộ lắc hoạt động khi chưa tạo hồ quang và quan sát điểm giữa của hành trình dao động. Nếu tâm lắc không nằm giữa đường nối, cần căn lại vị trí cụm mỏ hoặc điều chỉnh thông số dịch tâm nếu đúng model có hỗ trợ chức năng này.
Sau khi điều chỉnh, nên cho rùa hàn vừa chạy dọc ray vừa lắc mỏ trên toàn bộ hành trình. Việc này giúp xác nhận tâm dao động vẫn bám theo đường hàn từ điểm bắt đầu đến điểm kết thúc.
Biên Độ Lắc Có Vượt Quá Vùng Hàn Cần Thiết?
Biên độ lắc quyết định phạm vi đầu mỏ quét sang hai phía. Nếu cài đặt quá lớn so với vùng hàn, đầu mỏ có thể đi ra ngoài rãnh, tiến quá gần thành phôi hoặc va vào đồ gá và các chi tiết xung quanh.
Ngược lại, biên độ quá nhỏ có thể không đáp ứng phạm vi dao động mà quy trình hàn yêu cầu. Vì vậy, thông số này cần được thiết lập theo hình dạng mối nối, bề rộng vùng hàn và WPS đang áp dụng, không nên chọn chỉ bằng quan sát tại một điểm.
Khi chạy thử không hồ quang, người vận hành cần kiểm tra:
- Hai mép dao động có nằm trong vùng làm việc không.
- Mỏ có nguy cơ va vào phôi hoặc đồ gá không.
- Khoảng cách từ mỏ đến phôi có thay đổi bất thường không.
- Vùng quét có duy trì đúng vị trí trên toàn tuyến ray không.
Nếu biên độ vượt quá vùng cần hàn, cần giảm thông số lắc hoặc căn lại cụm mỏ trước khi vận hành chính thức. Tên tham số và cách điều chỉnh có thể khác nhau tùy bộ điều khiển GÁ HÀN SÀI GÒN, vì vậy cần thao tác theo hướng dẫn của đúng model.
Bước Chạy Thử Giúp Phát Hiện Lỗi Lệch Quỹ Đạo?
Sau khi căn ray, khóa cụm gá mỏ, sắp xếp bó cáp và cài đặt bộ lắc, người vận hành nên cho rùa hàn ray thẳng chạy thử toàn bộ hành trình khi chưa tạo hồ quang. Bước này giúp quan sát trực tiếp quỹ đạo của mỏ trước khi tiến hành hàn.

Bước Chạy Thử Giúp Phát Hiện Lỗi Lệch Quỹ Đạo?
Chạy thử cũng giúp xác định thời điểm Mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray, từ đó khoanh vùng nguyên nhân nằm ở hướng đặt ray, cụm gá hay lực kéo của bó cáp.
Nếu model đang sử dụng có chế độ ngắt hồ quang, có thể kích hoạt chế độ này để thân rùa di chuyển mà không gửi tín hiệu đến nguồn hàn. Nếu máy không có chức năng trên, cần chạy thử theo hướng dẫn vận hành và bảo đảm hồ quang chưa được kích hoạt.
Trong quá trình chạy thử, cần kiểm tra:
- Đầu mỏ có bám đúng đường nối từ đầu đến cuối không.
- Khoảng cách giữa mỏ và bề mặt phôi có thay đổi không.
- Cụm gá mỏ có rung, xoay hoặc dịch chuyển không.
- Bó cáp có bị căng, xoắn hoặc mắc vào kết cấu không.
- Thân rùa có bị giật hoặc vấp tại điểm nối ray không.
- Tâm và biên độ lắc có nằm đúng vùng hàn không.
Nếu đầu mỏ lệch dần theo chiều dài hành trình, cần kiểm tra lại độ song song giữa ray và đường nối. Nếu sai lệch xuất hiện khi bó cáp bắt đầu căng, cần bố trí lại đường dây. Trường hợp mỏ rung hoặc tự thay đổi vị trí dù ray và cáp đã ổn định, nên kiểm tra các khớp khóa, thanh trượt và ngàm kẹp.
Sau khi điều chỉnh, cần chạy thử lại toàn tuyến. Chỉ nên kích hoạt nguồn hàn khi quỹ đạo mỏ, khoảng cách làm việc và đường đi của bó cáp đã phù hợp.
Câu Hỏi Thường Gặp Về Lỗi Lệch Quỹ Đạo Mỏ Hàn?
Có Thể Vừa Hàn Vừa Chỉnh Vị Trí Mỏ Bằng Tay?
Không nên dùng tay chỉnh cụm gá mỏ khi rùa đang di chuyển hoặc hồ quang đang hoạt động. Thao tác này có thể khiến người vận hành tiếp xúc quá gần vùng hàn, đồng thời không xử lý được nguyên nhân khiến mỏ liên tục lệch khỏi đường nối.
Nếu phát hiện mỏ sai vị trí, nên thực hiện theo trình tự:
- Dừng quá trình hàn và chuyển thiết bị về trạng thái an toàn.
- Xác định sai lệch đến từ ray, cụm gá, bó cáp hay bộ lắc.
- Căn chỉnh lại khi thân rùa hàn ray thẳng đã dừng hoàn toàn.
- Chạy thử không hồ quang trên toàn hành trình.
- Chỉ tiếp tục hàn sau khi mỏ duy trì đúng quỹ đạo.
Việc điều chỉnh trong khi máy đang vận hành chỉ phù hợp nếu hệ thống được thiết kế riêng cho thao tác đó và có hướng dẫn cụ thể từ nhà sản xuất.
Cụm Mỏ Bị Rung Lắc Khi Rùa Hàn Ray Thẳng Di Chuyển?
Cụm mỏ rung lắc có thể xuất phát từ nhiều nguyên nhân, không chỉ từ thân rùa.
Những vị trí nên kiểm tra gồm:
- Tay gá vươn quá xa làm giảm độ cứng.
- Thanh trượt hoặc chốt khóa chưa được siết đúng.
- Ngàm kẹp không giữ chặt thân mỏ.
- Bó cáp kéo, giật hoặc mắc vào kết cấu.
- Ray không được giữ ổn định trên bề mặt phôi.
- Bánh răng bị vấp tại điểm nối ray.
- Thanh răng hoặc khu vực truyền động bám bụi bẩn, xỉ hàn.
- Bộ lắc hoạt động với thông số chưa phù hợp.
Người vận hành nên kiểm tra từ những bộ phận bên ngoài theo thứ tự: tay gá và ngàm kẹp → bó cáp → ray và điểm nối → cơ cấu truyền động → bộ lắc mỏ. Sau khi xử lý, cần chạy thử lại khi chưa tạo hồ quang để xác nhận cụm mỏ đã ổn định.
Nếu hiện tượng rung vẫn xuất hiện dù các bộ phận đã được lắp và khóa đúng, nên dừng thiết bị để kiểm tra tình trạng cơ khí theo đúng model thay vì tiếp tục hàn.
Tổng Kết
Tình trạng Mỏ hàn bị lệch khi rùa hàn ray thẳng chạy đúng ray có thể xuất phát từ hướng lắp ray, cụm gá mỏ, phạm vi vươn của tay gá, lực kéo từ bó cáp hoặc thông số lắc chưa phù hợp. Vì vậy, không nên vội kết luận động cơ hay bộ truyền động của rùa hàn bị hỏng.
Sau mỗi lần điều chỉnh, cần chạy thử không hồ quang trên toàn bộ hành trình để theo dõi quỹ đạo mỏ, khoảng cách với phôi và lực kéo từ bó cáp. Không nên dùng tay giữ hoặc chỉnh mỏ khi rùa hàn ray thẳng đang chạy.
Nếu hiện tượng lệch hoặc rung vẫn tiếp diễn sau khi đã kiểm tra các yếu tố bên ngoài, xưởng nên dừng thiết bị và liên hệ kỹ thuật GÁ HÀN SÀI GÒN để kiểm tra đúng model trước khi tiếp tục hàn.
Hotline/Zalo: 093.801.1959
Website: gahan.vn