Tài liệu kỹ thuật

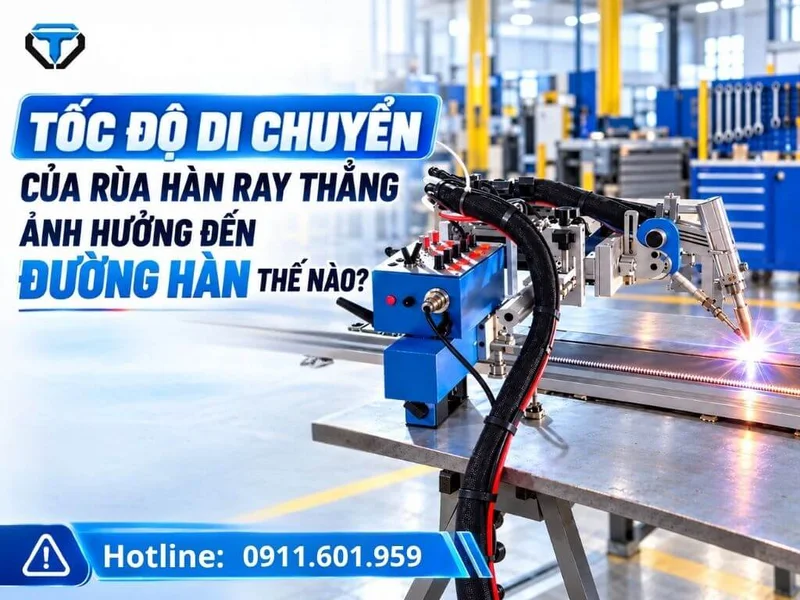
Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Ảnh Hưởng Đến Đường Hàn Thế Nào?

📅 Ngày đăng: · 👷 Ban Kỹ Thuật GÁ HÀN SÀI GÒN

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Ảnh Hưởng Đến Đường Hàn Thế Nào?

Tốc độ của rùa hàn ray thẳng là một trong những thông số cần được phối hợp với dòng điện, điện áp, tốc độ cấp dây và loại mối nối.

Nếu tốc độ không phù hợp, hình dạng đường hàn và mức độ điền đầy có thể thay đổi dù các thông số trên máy hàn vẫn giữ nguyên.

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Giúp Hàn Đường Thẳng

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Giúp Hàn Đường Thẳng

Tốc độ di chuyển không tự quyết định chất lượng mối hàn, nhưng nó ảnh hưởng trực tiếp đến thời gian hồ quang tác động lên từng đoạn phôi và lượng kim loại đắp trên một đơn vị chiều dài.

Vì vậy, người vận hành không nên chỉnh tốc độ rùa theo cảm tính mà cần xem xét cùng toàn bộ bộ thông số hàn đang sử dụng.

Bài viết này tập trung vào cách tốc độ rùa ảnh hưởng đến đường hàn, dấu hiệu khi tốc độ quá nhanh hoặc quá chậm, cách phối hợp với tốc độ cấp dây MIG/MAG và bộ lắc mỏ, đồng thời làm rõ những gì cần kiểm tra trước khi đưa máy vào hàn thực tế.

Tại Sao Tốc Độ Di Chuyển Ảnh Hưởng Đến Hình Dạng Đường Hàn?

Để hiểu Tốc độ của rùa hàn ray thẳng ảnh hưởng đến đường hàn ra sao, trước hết cần xem thời gian hồ quang tác động lên từng đoạn phôi thay đổi như thế nào.

Tốc độ di chuyển là vận tốc mà thân rùa mang mỏ hàn đi dọc theo tuyến ray. Khi tốc độ thay đổi, thời gian hồ quang tác động lên một vị trí của phôi cũng thay đổi theo.

Tốc Độ Chuẩn Giúp Đường Hình Dạng Đường Hàn Đẹp

Tốc Độ Chuẩn Giúp Đường Hình Dạng Đường Hàn Đẹp

Nếu rùa hàn GÁ HÀN SÀI GÒN chạy nhanh hơn trong khi các thông số khác giữ nguyên, lượng kim loại đắp trên một đơn vị chiều dài có thể giảm và đường hàn có xu hướng hẹp hơn.

Ngược lại, khi rùa hàn chạy chậm hơn, lượng kim loại đắp tập trung nhiều hơn trên cùng một đoạn và hình dạng đường hàn có thể rộng hoặc cao hơn.

Tuy nhiên, không nên xem tốc độ là yếu tố duy nhất. Hình dạng đường hàn còn phụ thuộc vào dòng điện, điện áp, tốc độ cấp dây, góc mỏ, loại mối nối, vật liệu, khe hở và cách gá phôi. Vì vậy, tốc độ rùa cần được điều chỉnh trong mối liên hệ với toàn bộ quá trình hàn.

Hậu Quả Của Việc Tốc Độ Di Chuyển Nhanh Hoặc Chậm Quá?

Không có một mức tốc độ chung cho mọi loại phôi. Tốc độ chỉ được xem là nhanh hay chậm khi đặt trong đúng điều kiện hàn đang sử dụng.

Khi Tốc độ của rùa hàn ray thẳng không phù hợp với bộ thông số hàn đang sử dụng, hình dạng đường hàn và lượng kim loại đắp có thể thay đổi rõ rệt.

Việc Tốc Độ Nhanh Hoặc Chậm Quá Giúp Mối Hàn Chuẩn

Việc Tốc Độ Nhanh Hoặc Chậm Quá Giúp Mối Hàn Chuẩn

Cùng một mức tốc độ có thể phù hợp với một loại mối nối nhưng lại không phù hợp với vật liệu, chiều dày hoặc lượng kim loại đắp khác. Vì vậy, người vận hành cần đối chiếu tốc độ với quy trình hàn và kết quả thực tế thay vì chỉ nhìn vào con số trên bộ điều khiển.

Rùa Hàn Di Chuyển Quá Nhanh Có Thể Gây Ra Điều Gì?

Nếu tốc độ di chuyển quá cao so với bộ thông số hàn đang sử dụng, lượng kim loại đắp trên một đơn vị chiều dài có thể giảm. Đường hàn có thể trở nên hẹp hơn, phần điền đầy ở hai mép giảm và hình dạng bề mặt thay đổi.

Trong một số trường hợp, nguy cơ xuất hiện các lỗi như thiếu ngấu hoặc lẹm cạnh có thể tăng, nhưng không nên kết luận rằng cứ chạy nhanh là chắc chắn gây ra các khuyết tật này. Kết quả còn phụ thuộc vào dòng điện, điện áp, góc mỏ, khe hở, vật liệu và loại mối nối.

Nếu thấy đường hàn bắt đầu hẹp bất thường hoặc mức độ điền đầy không còn giống đoạn trước, người vận hành nên kiểm tra lại tốc độ cùng với các thông số hàn liên quan trước khi tiếp tục.

Tốc Độ Quá Chậm Có Thể Ảnh Hưởng Thế Nào?

Khi rùa chạy quá chậm, lượng nhiệt đưa vào trên một đơn vị chiều dài có thể tăng và kim loại đắp tập trung nhiều hơn tại cùng một khu vực.

Khi đó, đường hàn có thể rộng hơn, cao hơn hoặc vũng hàn lớn hơn dự kiến. Với một số loại phôi mỏng hoặc cấu hình có lượng nhiệt lớn, nguy cơ biến dạng hoặc cháy thủng có thể tăng.

Tuy nhiên, cũng giống như trường hợp chạy quá nhanh, không nên kết luận chỉ dựa vào tốc độ. Cần kiểm tra thêm dòng điện, điện áp, tốc độ cấp dây, khe hở, chiều dày phôi và quy trình hàn đang áp dụng.

Làm Sao Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG?

Với máy hàn MIG, Tốc độ của rùa hàn ray thẳng cần được xem cùng với tốc độ cấp dây, dòng điện và điện áp. Không có công thức cố định kiểu tăng cấp dây thì phải tăng tốc rùa theo cùng một tỷ lệ.

Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG

Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG

Cách phù hợp hơn là lấy bộ thông số hàn đang sử dụng làm mốc. Sau đó, người vận hành cài một mức tốc độ ban đầu cho rùa, chạy thử để kiểm tra chuyển động và hàn thử trên phôi có điều kiện tương đương.

Từ kết quả hàn thử, có thể điều chỉnh tốc độ từng bước nhỏ để xem đường hàn thay đổi như thế nào. Nếu hình dạng đường hàn chưa phù hợp, cần xem lại cả tốc độ rùa lẫn các thông số trên nguồn hàn thay vì chỉ chỉnh một yếu tố.

Việc hàn thử giúp người vận hành đánh giá thực tế tốt hơn so với việc chỉ dựa vào một con số tốc độ cố định.

Tốc Độ Tiến Dọc Ray Cần Phối Hợp Với Thông Số Lắc Mỏ Như Thế Nào?

Khi dùng bộ lắc mỏ, đầu mỏ đồng thời có hai chuyển động: thân rùa di chuyển dọc theo ray và đầu mỏ dao động ngang qua lại.

Hai chuyển động này kết hợp với nhau tạo thành đường đi tổng thể của đầu mỏ trên mối hàn. Nếu thay đổi tốc độ rùa hoặc tốc độ lắc, khoảng cách giữa các chu kỳ dao động theo chiều dài đường hàn cũng sẽ thay đổi.

Vì vậy, khi sử dụng bộ lắc, không nên mặc định phải giảm tốc độ rùa theo một tỷ lệ cố định. Người vận hành cần phối hợp tốc độ tiến, tốc độ lắc, biên độ, tâm lắc và thời gian dừng ở hai mép nếu bộ điều khiển có hỗ trợ.

Trước khi bật hồ quang, nên chạy thử không hàn để quan sát đường quét của mỏ trên toàn bộ hành trình. Nếu vùng lắc không đúng vị trí hoặc bó cáp kéo mỏ lệch, cần xử lý trước khi hàn thật.

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Hỗ Trợ Kiểm Soát Tốc Độ Bằng Cách Nào?

Tùy cấu hình từng mẫu rùa hàn ray thẳng GÁ HÀN SÀI GÒN, dải tốc độ và cách điều chỉnh có thể khác nhau. Người vận hành có thể điều chỉnh tốc độ thông qua bộ điều khiển của đúng mẫu máy đang sử dụng.

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Giúp Kiểm Soát Tốc Độ Hàn Thẳng

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Giúp Kiểm Soát Tốc Độ Hàn Thẳng

Không nên lấy dải tốc độ của một mẫu rồi áp dụng chung cho tất cả các loại rùa hàn. Trước khi đưa máy vào làm việc, xưởng nên đối chiếu tốc độ thấp nhất, tốc độ cao nhất và cách điều chỉnh của đúng thiết bị.

Nếu mẫu máy có bộ lắc, cũng cần kiểm tra xem tốc độ di chuyển và các thông số lắc có thể điều chỉnh độc lập hay không. Việc này giúp người vận hành biết được phạm vi cài đặt thực tế trước khi hàn.

Làm Sao Biết Tốc Độ Rùa Hàn Đã Phù Hợp Với Thực Tế?

Có thể bắt đầu bằng cách hàn thử một đoạn ngắn và quan sát hình dạng bề mặt đường hàn. Nếu bề rộng, chiều cao và mức độ điền đầy tương đối ổn định, đó có thể được xem là cơ sở đánh giá ban đầu.

Tuy nhiên, quan sát bằng mắt chỉ cho biết tình trạng bề mặt. Nó không đủ để kết luận về độ ngấu hoặc chất lượng bên trong mối hàn.

Nếu sản phẩm có yêu cầu kiểm tra nghiêm ngặt, việc đánh giá cần thực hiện theo tiêu chuẩn và quy trình kiểm tra của sản phẩm đó. Khi cần, có thể áp dụng các phương pháp kiểm tra phù hợp theo yêu cầu kỹ thuật.

Có Nên Thay Đổi Tốc Độ Di Chuyển Khi Hồ Quang Đang Cháy Không?

Không nên thay đổi lớn và đột ngột tốc độ trong lúc đang hàn nếu quy trình không cho phép. Việc thay đổi tốc độ giữa chừng có thể làm hình dạng đường hàn khác nhau giữa các đoạn.

Nếu phát hiện tốc độ hiện tại không phù hợp, nên xử lý theo quy trình của xưởng. Trong nhiều trường hợp, cần dừng lại, hiệu chỉnh thông số và xác nhận lại trước khi tiếp tục.

Không nên vừa hàn vừa thay đổi tốc độ theo cảm tính chỉ để sửa hình dạng đường hàn tại chỗ.

Tổng Kết

Tốc độ của rùa hàn ray thẳng là một trong những thông số ảnh hưởng đến hình dạng đường hàn, lượng kim loại đắp và nhiệt đầu vào trên một đơn vị chiều dài.

Tuy nhiên, tốc độ không thể được xem riêng lẻ mà cần phối hợp với dòng điện, điện áp, tốc độ cấp dây, góc mỏ, loại mối nối và các thông số lắc nếu có.

Tổng kết rùa hàn ray thẳng

Tổng kết rùa hàn ray thẳng

Nếu tốc độ quá nhanh hoặc quá chậm so với bộ thông số đang sử dụng, đường hàn có thể thay đổi về bề rộng, chiều cao và mức độ điền đầy. Vì vậy, cách phù hợp nhất là lấy quy trình hàn làm mốc, chạy thử, hàn thử và điều chỉnh từng bước nhỏ.

Với rùa hàn ray thẳng GÁ HÀN SÀI GÒN, xưởng nên đối chiếu đúng thông số của mẫu máy đang sử dụng trước khi cài tốc độ. Nếu chưa chắc mức tốc độ hiện tại có phù hợp hay không, nên kiểm tra bằng hàn thử và đánh giá kết quả thay vì chỉ dựa vào con số trên bộ điều khiển.

Hotline: 093.801.1959

Website: gahan.vn

Cần tư vấn kỹ thuật hoặc báo giá thiết bị trong bài viết? Liên hệ trực tiếp đội ngũ kỹ sư GÁ HÀN SÀI GÒN để được hỗ trợ chọn cấu hình máy phù hợp nhất với phôi của xưởng.
Yêu cầu báo giá › Chat Zalo: 093 801 1959
Tài liệu kỹ thuật

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Ảnh Hưởng Đến Đường Hàn Thế Nào?

📅 Ngày đăng: · 👷 Ban Kỹ Thuật GÁ HÀN SÀI GÒN

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Ảnh Hưởng Đến Đường Hàn Thế Nào?

Tốc độ của rùa hàn ray thẳng là một trong những thông số cần được phối hợp với dòng điện, điện áp, tốc độ cấp dây và loại mối nối.

Nếu tốc độ không phù hợp, hình dạng đường hàn và mức độ điền đầy có thể thay đổi dù các thông số trên máy hàn vẫn giữ nguyên.

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Giúp Hàn Đường Thẳng

Tốc Độ Di Chuyển Của Rùa Hàn Ray Thẳng Giúp Hàn Đường Thẳng

Tốc độ di chuyển không tự quyết định chất lượng mối hàn, nhưng nó ảnh hưởng trực tiếp đến thời gian hồ quang tác động lên từng đoạn phôi và lượng kim loại đắp trên một đơn vị chiều dài.

Vì vậy, người vận hành không nên chỉnh tốc độ rùa theo cảm tính mà cần xem xét cùng toàn bộ bộ thông số hàn đang sử dụng.

Bài viết này tập trung vào cách tốc độ rùa ảnh hưởng đến đường hàn, dấu hiệu khi tốc độ quá nhanh hoặc quá chậm, cách phối hợp với tốc độ cấp dây MIG/MAG và bộ lắc mỏ, đồng thời làm rõ những gì cần kiểm tra trước khi đưa máy vào hàn thực tế.

Tại Sao Tốc Độ Di Chuyển Ảnh Hưởng Đến Hình Dạng Đường Hàn?

Để hiểu Tốc độ của rùa hàn ray thẳng ảnh hưởng đến đường hàn ra sao, trước hết cần xem thời gian hồ quang tác động lên từng đoạn phôi thay đổi như thế nào.

Tốc độ di chuyển là vận tốc mà thân rùa mang mỏ hàn đi dọc theo tuyến ray. Khi tốc độ thay đổi, thời gian hồ quang tác động lên một vị trí của phôi cũng thay đổi theo.

Tốc Độ Chuẩn Giúp Đường Hình Dạng Đường Hàn Đẹp

Tốc Độ Chuẩn Giúp Đường Hình Dạng Đường Hàn Đẹp

Nếu rùa hàn GÁ HÀN SÀI GÒN chạy nhanh hơn trong khi các thông số khác giữ nguyên, lượng kim loại đắp trên một đơn vị chiều dài có thể giảm và đường hàn có xu hướng hẹp hơn.

Ngược lại, khi rùa hàn chạy chậm hơn, lượng kim loại đắp tập trung nhiều hơn trên cùng một đoạn và hình dạng đường hàn có thể rộng hoặc cao hơn.

Tuy nhiên, không nên xem tốc độ là yếu tố duy nhất. Hình dạng đường hàn còn phụ thuộc vào dòng điện, điện áp, tốc độ cấp dây, góc mỏ, loại mối nối, vật liệu, khe hở và cách gá phôi. Vì vậy, tốc độ rùa cần được điều chỉnh trong mối liên hệ với toàn bộ quá trình hàn.

Hậu Quả Của Việc Tốc Độ Di Chuyển Nhanh Hoặc Chậm Quá?

Không có một mức tốc độ chung cho mọi loại phôi. Tốc độ chỉ được xem là nhanh hay chậm khi đặt trong đúng điều kiện hàn đang sử dụng.

Khi Tốc độ của rùa hàn ray thẳng không phù hợp với bộ thông số hàn đang sử dụng, hình dạng đường hàn và lượng kim loại đắp có thể thay đổi rõ rệt.

Việc Tốc Độ Nhanh Hoặc Chậm Quá Giúp Mối Hàn Chuẩn

Việc Tốc Độ Nhanh Hoặc Chậm Quá Giúp Mối Hàn Chuẩn

Cùng một mức tốc độ có thể phù hợp với một loại mối nối nhưng lại không phù hợp với vật liệu, chiều dày hoặc lượng kim loại đắp khác. Vì vậy, người vận hành cần đối chiếu tốc độ với quy trình hàn và kết quả thực tế thay vì chỉ nhìn vào con số trên bộ điều khiển.

Rùa Hàn Di Chuyển Quá Nhanh Có Thể Gây Ra Điều Gì?

Nếu tốc độ di chuyển quá cao so với bộ thông số hàn đang sử dụng, lượng kim loại đắp trên một đơn vị chiều dài có thể giảm. Đường hàn có thể trở nên hẹp hơn, phần điền đầy ở hai mép giảm và hình dạng bề mặt thay đổi.

Trong một số trường hợp, nguy cơ xuất hiện các lỗi như thiếu ngấu hoặc lẹm cạnh có thể tăng, nhưng không nên kết luận rằng cứ chạy nhanh là chắc chắn gây ra các khuyết tật này. Kết quả còn phụ thuộc vào dòng điện, điện áp, góc mỏ, khe hở, vật liệu và loại mối nối.

Nếu thấy đường hàn bắt đầu hẹp bất thường hoặc mức độ điền đầy không còn giống đoạn trước, người vận hành nên kiểm tra lại tốc độ cùng với các thông số hàn liên quan trước khi tiếp tục.

Tốc Độ Quá Chậm Có Thể Ảnh Hưởng Thế Nào?

Khi rùa chạy quá chậm, lượng nhiệt đưa vào trên một đơn vị chiều dài có thể tăng và kim loại đắp tập trung nhiều hơn tại cùng một khu vực.

Khi đó, đường hàn có thể rộng hơn, cao hơn hoặc vũng hàn lớn hơn dự kiến. Với một số loại phôi mỏng hoặc cấu hình có lượng nhiệt lớn, nguy cơ biến dạng hoặc cháy thủng có thể tăng.

Tuy nhiên, cũng giống như trường hợp chạy quá nhanh, không nên kết luận chỉ dựa vào tốc độ. Cần kiểm tra thêm dòng điện, điện áp, tốc độ cấp dây, khe hở, chiều dày phôi và quy trình hàn đang áp dụng.

Làm Sao Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG?

Với máy hàn MIG, Tốc độ của rùa hàn ray thẳng cần được xem cùng với tốc độ cấp dây, dòng điện và điện áp. Không có công thức cố định kiểu tăng cấp dây thì phải tăng tốc rùa theo cùng một tỷ lệ.

Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG

Phối Hợp Tốc Độ Rùa Hàn Với Tốc Độ Cấp Dây MIG/MAG

Cách phù hợp hơn là lấy bộ thông số hàn đang sử dụng làm mốc. Sau đó, người vận hành cài một mức tốc độ ban đầu cho rùa, chạy thử để kiểm tra chuyển động và hàn thử trên phôi có điều kiện tương đương.

Từ kết quả hàn thử, có thể điều chỉnh tốc độ từng bước nhỏ để xem đường hàn thay đổi như thế nào. Nếu hình dạng đường hàn chưa phù hợp, cần xem lại cả tốc độ rùa lẫn các thông số trên nguồn hàn thay vì chỉ chỉnh một yếu tố.

Việc hàn thử giúp người vận hành đánh giá thực tế tốt hơn so với việc chỉ dựa vào một con số tốc độ cố định.

Tốc Độ Tiến Dọc Ray Cần Phối Hợp Với Thông Số Lắc Mỏ Như Thế Nào?

Khi dùng bộ lắc mỏ, đầu mỏ đồng thời có hai chuyển động: thân rùa di chuyển dọc theo ray và đầu mỏ dao động ngang qua lại.

Hai chuyển động này kết hợp với nhau tạo thành đường đi tổng thể của đầu mỏ trên mối hàn. Nếu thay đổi tốc độ rùa hoặc tốc độ lắc, khoảng cách giữa các chu kỳ dao động theo chiều dài đường hàn cũng sẽ thay đổi.

Vì vậy, khi sử dụng bộ lắc, không nên mặc định phải giảm tốc độ rùa theo một tỷ lệ cố định. Người vận hành cần phối hợp tốc độ tiến, tốc độ lắc, biên độ, tâm lắc và thời gian dừng ở hai mép nếu bộ điều khiển có hỗ trợ.

Trước khi bật hồ quang, nên chạy thử không hàn để quan sát đường quét của mỏ trên toàn bộ hành trình. Nếu vùng lắc không đúng vị trí hoặc bó cáp kéo mỏ lệch, cần xử lý trước khi hàn thật.

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Hỗ Trợ Kiểm Soát Tốc Độ Bằng Cách Nào?

Tùy cấu hình từng mẫu rùa hàn ray thẳng GÁ HÀN SÀI GÒN, dải tốc độ và cách điều chỉnh có thể khác nhau. Người vận hành có thể điều chỉnh tốc độ thông qua bộ điều khiển của đúng mẫu máy đang sử dụng.

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Giúp Kiểm Soát Tốc Độ Hàn Thẳng

Rùa Hàn Ray Thẳng GÁ HÀN SÀI GÒN Giúp Kiểm Soát Tốc Độ Hàn Thẳng

Không nên lấy dải tốc độ của một mẫu rồi áp dụng chung cho tất cả các loại rùa hàn. Trước khi đưa máy vào làm việc, xưởng nên đối chiếu tốc độ thấp nhất, tốc độ cao nhất và cách điều chỉnh của đúng thiết bị.

Nếu mẫu máy có bộ lắc, cũng cần kiểm tra xem tốc độ di chuyển và các thông số lắc có thể điều chỉnh độc lập hay không. Việc này giúp người vận hành biết được phạm vi cài đặt thực tế trước khi hàn.

Làm Sao Biết Tốc Độ Rùa Hàn Đã Phù Hợp Với Thực Tế?

Có thể bắt đầu bằng cách hàn thử một đoạn ngắn và quan sát hình dạng bề mặt đường hàn. Nếu bề rộng, chiều cao và mức độ điền đầy tương đối ổn định, đó có thể được xem là cơ sở đánh giá ban đầu.

Tuy nhiên, quan sát bằng mắt chỉ cho biết tình trạng bề mặt. Nó không đủ để kết luận về độ ngấu hoặc chất lượng bên trong mối hàn.

Nếu sản phẩm có yêu cầu kiểm tra nghiêm ngặt, việc đánh giá cần thực hiện theo tiêu chuẩn và quy trình kiểm tra của sản phẩm đó. Khi cần, có thể áp dụng các phương pháp kiểm tra phù hợp theo yêu cầu kỹ thuật.

Có Nên Thay Đổi Tốc Độ Di Chuyển Khi Hồ Quang Đang Cháy Không?

Không nên thay đổi lớn và đột ngột tốc độ trong lúc đang hàn nếu quy trình không cho phép. Việc thay đổi tốc độ giữa chừng có thể làm hình dạng đường hàn khác nhau giữa các đoạn.

Nếu phát hiện tốc độ hiện tại không phù hợp, nên xử lý theo quy trình của xưởng. Trong nhiều trường hợp, cần dừng lại, hiệu chỉnh thông số và xác nhận lại trước khi tiếp tục.

Không nên vừa hàn vừa thay đổi tốc độ theo cảm tính chỉ để sửa hình dạng đường hàn tại chỗ.

Tổng Kết

Tốc độ của rùa hàn ray thẳng là một trong những thông số ảnh hưởng đến hình dạng đường hàn, lượng kim loại đắp và nhiệt đầu vào trên một đơn vị chiều dài.

Tuy nhiên, tốc độ không thể được xem riêng lẻ mà cần phối hợp với dòng điện, điện áp, tốc độ cấp dây, góc mỏ, loại mối nối và các thông số lắc nếu có.

Tổng kết rùa hàn ray thẳng

Tổng kết rùa hàn ray thẳng

Nếu tốc độ quá nhanh hoặc quá chậm so với bộ thông số đang sử dụng, đường hàn có thể thay đổi về bề rộng, chiều cao và mức độ điền đầy. Vì vậy, cách phù hợp nhất là lấy quy trình hàn làm mốc, chạy thử, hàn thử và điều chỉnh từng bước nhỏ.

Với rùa hàn ray thẳng GÁ HÀN SÀI GÒN, xưởng nên đối chiếu đúng thông số của mẫu máy đang sử dụng trước khi cài tốc độ. Nếu chưa chắc mức tốc độ hiện tại có phù hợp hay không, nên kiểm tra bằng hàn thử và đánh giá kết quả thay vì chỉ dựa vào con số trên bộ điều khiển.

Hotline: 093.801.1959

Website: gahan.vn

Cần tư vấn kỹ thuật hoặc báo giá thiết bị trong bài viết? Liên hệ trực tiếp đội ngũ kỹ sư GÁ HÀN SÀI GÒN để được hỗ trợ chọn cấu hình máy phù hợp nhất với phôi của xưởng.
Yêu cầu báo giá › Chat Zalo: 093 801 1959
TƯ VẤN KỸ THUẬT & BÁO GIÁ TRỰC TIẾP TỪ NHÀ MÁY

Đăng Ký Tư Vấn Kỹ Thuật & Nhận Báo Giá

Để lại thông tin hoặc quy cách phôi cần hàn, kỹ sư trưởng GÁ HÀN SÀI GÒN sẽ liên hệ tư vấn cấu hình tối ưu nhất cho xưởng của bạn.

  1. 01
    Chia sẻ bài toán & quy cách phôi hàn Gửi kích thước chi tiết, bản vẽ 2D/3D hoặc video thao tác hàn hiện tại của xưởng.
  2. 02
    Kỹ sư phản hồi phương án & báo giá Đề xuất dòng máy tiêu chuẩn hoặc dựng mô phỏng đồ gá 3D tối ưu trong 2 – 4 giờ.
  3. 03
    Chạy thử tải QC 100% & bàn giao tận xưởng Nghiệm thu mối hàn thực tế trên phôi mẫu trước khi giao lắp trên toàn quốc.
Cần trao đổi kỹ thuật hoặc nhận báo giá gấp? 093 801 1959

Xưởng SX: Xã Hóc Môn, TP. Hồ Chí Minh
Giờ làm việc: 7h30 – 16h30, Thứ 2 – Thứ 7 (Giao hàng 63 tỉnh thành)

Gửi Yêu Cầu Tư Vấn & Báo Giá

Chỉ cần để lại số điện thoại và nhu cầu sơ bộ, kỹ sư GÁ HÀN SÀI GÒN sẽ chủ động liên hệ ngay.

✓ Phản hồi trong 2 – 4 giờ ✓ Bảo mật bản vẽ 100%

Thông tin của bạn chỉ dùng để liên hệ tư vấn, không chia sẻ cho bên thứ ba.

Gọi Zalo Messenger